01Activa
EN 1090-2 EXC3
Acero estructural · marcado CE
Control de producción en fábrica y clase de ejecución EXC3 para estructuras portantes; entrega de DoP y expediente técnico.
Servicios certificados según EN 1090-2, EN ISO 3834-2, ISO 9001, ISO 14001 e ISO 45001: fabricación soldada, corte de chapa, doblado y END. De S235 a Strenx 1100, de aluminio a HARDOX — WPS aprobadas y soldadores certificados para todos los grupos de acero.
Ofertas en 48 h, MOQ flexible y plazos claros — compromisos de proceso, no solo precio.
Proceso de oferta →WPS, WPQR, registros NDT y certificados de material en el dossier — sin lagunas en auditoría.
Paquete documental →Método de soldadura, aporte térmico y plan de tolerancias se fijan en la oferta — menos sorpresas en planta.
Plan de producción →Fabricación soldada en serie y prototipo para cuerpos, cucharas, plumas y piezas de desgaste.
Recipientes a presión, plataformas y estructuras — producción documentada bajo PED y EN 1090.
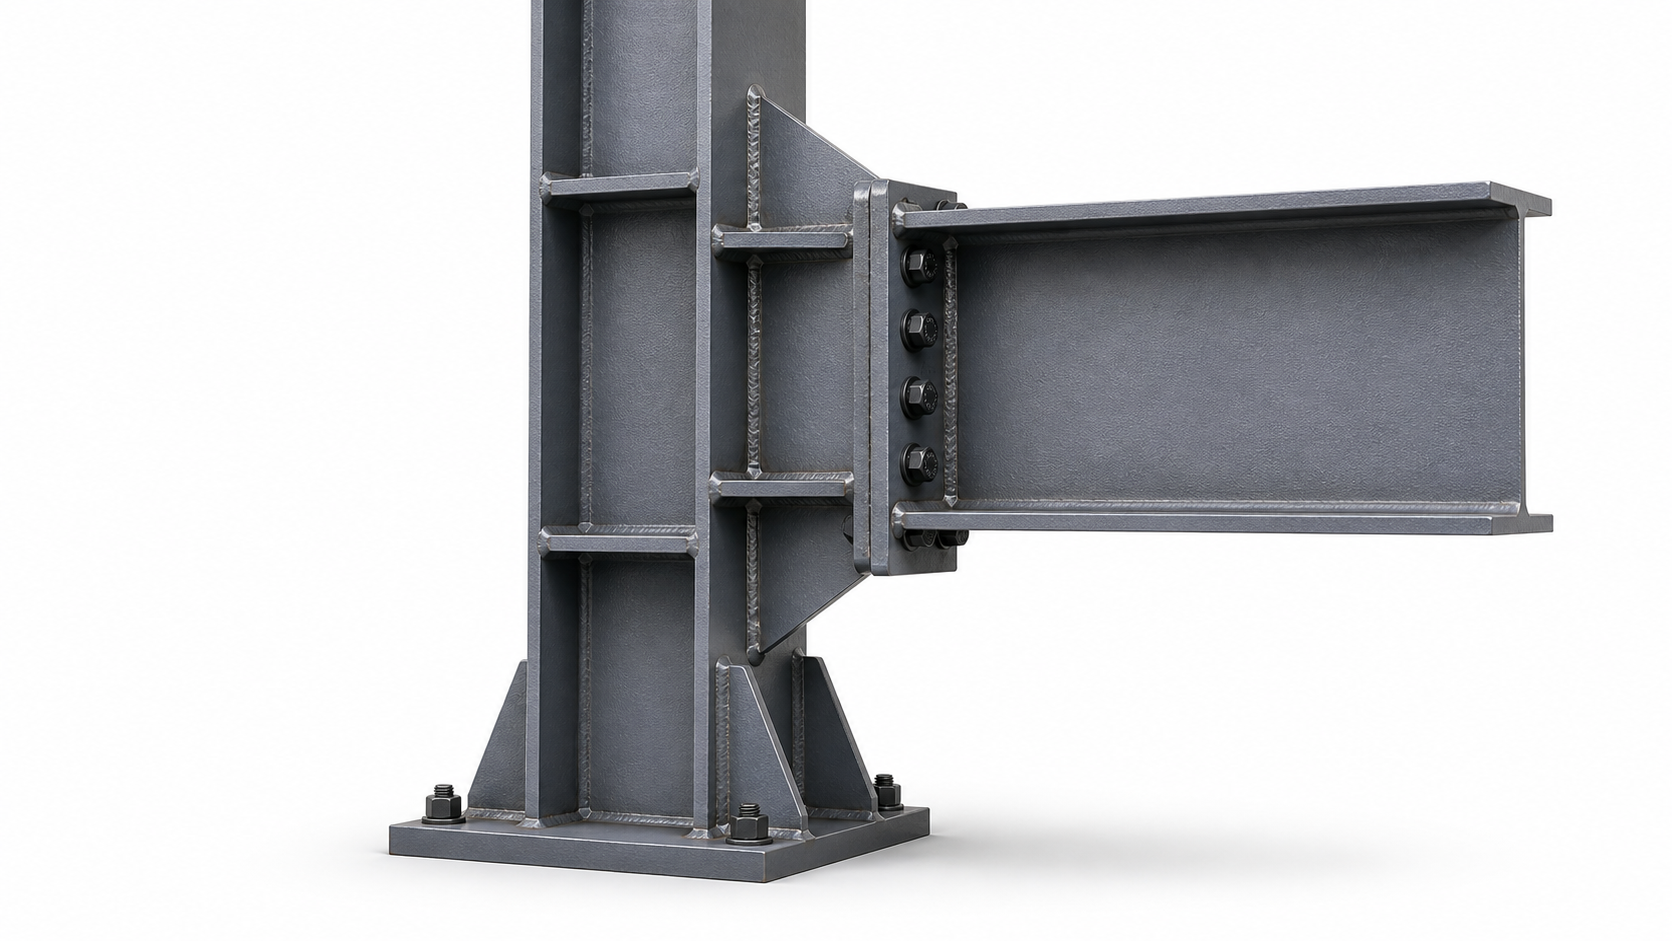
Acero estructural EXC3, apoyo de montaje y kits listos para obra.
Arco sumergido para costuras lineales largas, plumas y chasis, en una sola sujeción y con calidad repetible.
SVC — 001 / 008
De S235 a Strenx 1100, S690QL y S960QL a HARDOX — fabricación fiable en todos los grupos de acero incl. inoxidable y aluminio con WPS aprobada.
↗Acero al carbono, inoxidable, Hardox, Strenx y aluminio — corte tolerado y preparación lista para soldar según plano técnico.
↗Doblado en V, en U y conformado cilíndrico — gestión programada de ángulo, radio y ajuste de montaje.
↗Subconjuntos de grandes estructuras, registro de par y prueba funcional incluido embalaje de envío — entrega completa bajo un techo.
↗4 métodos de inspección internos, criterio de aceptación EN ISO 5817 Clase B — cada cordón documentado, ningún registro omitido.
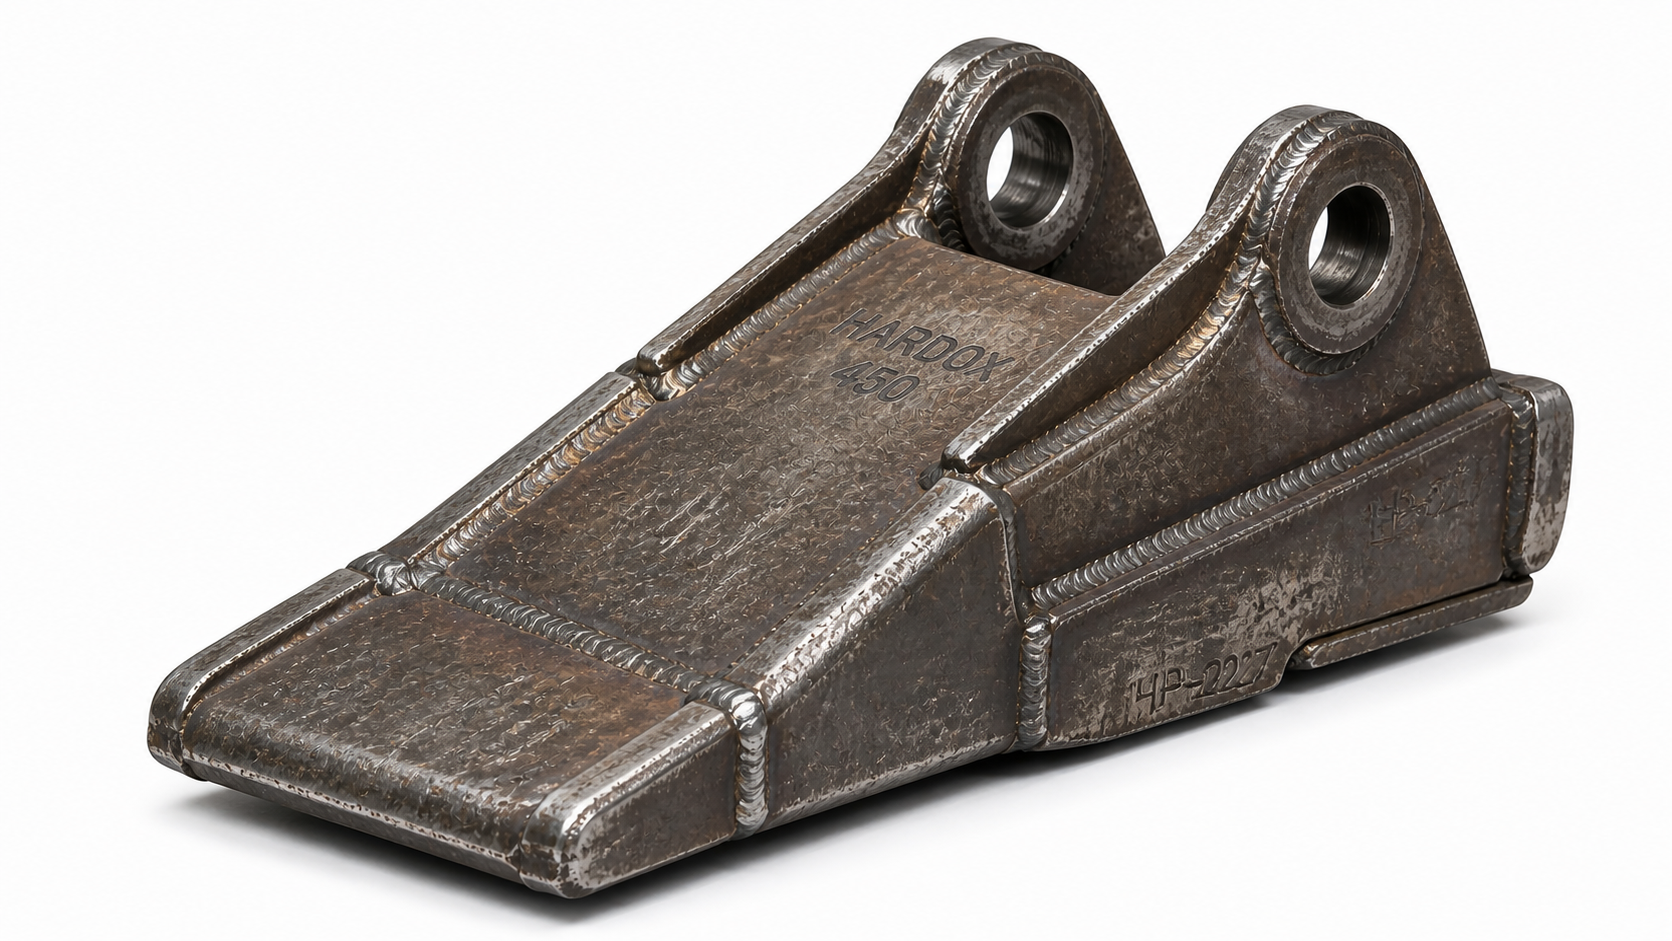
↗Fabricación de cucharones, cubos, cuchillas y cuerpos en aceros de desgaste — útiles de serie y MT incluidos.
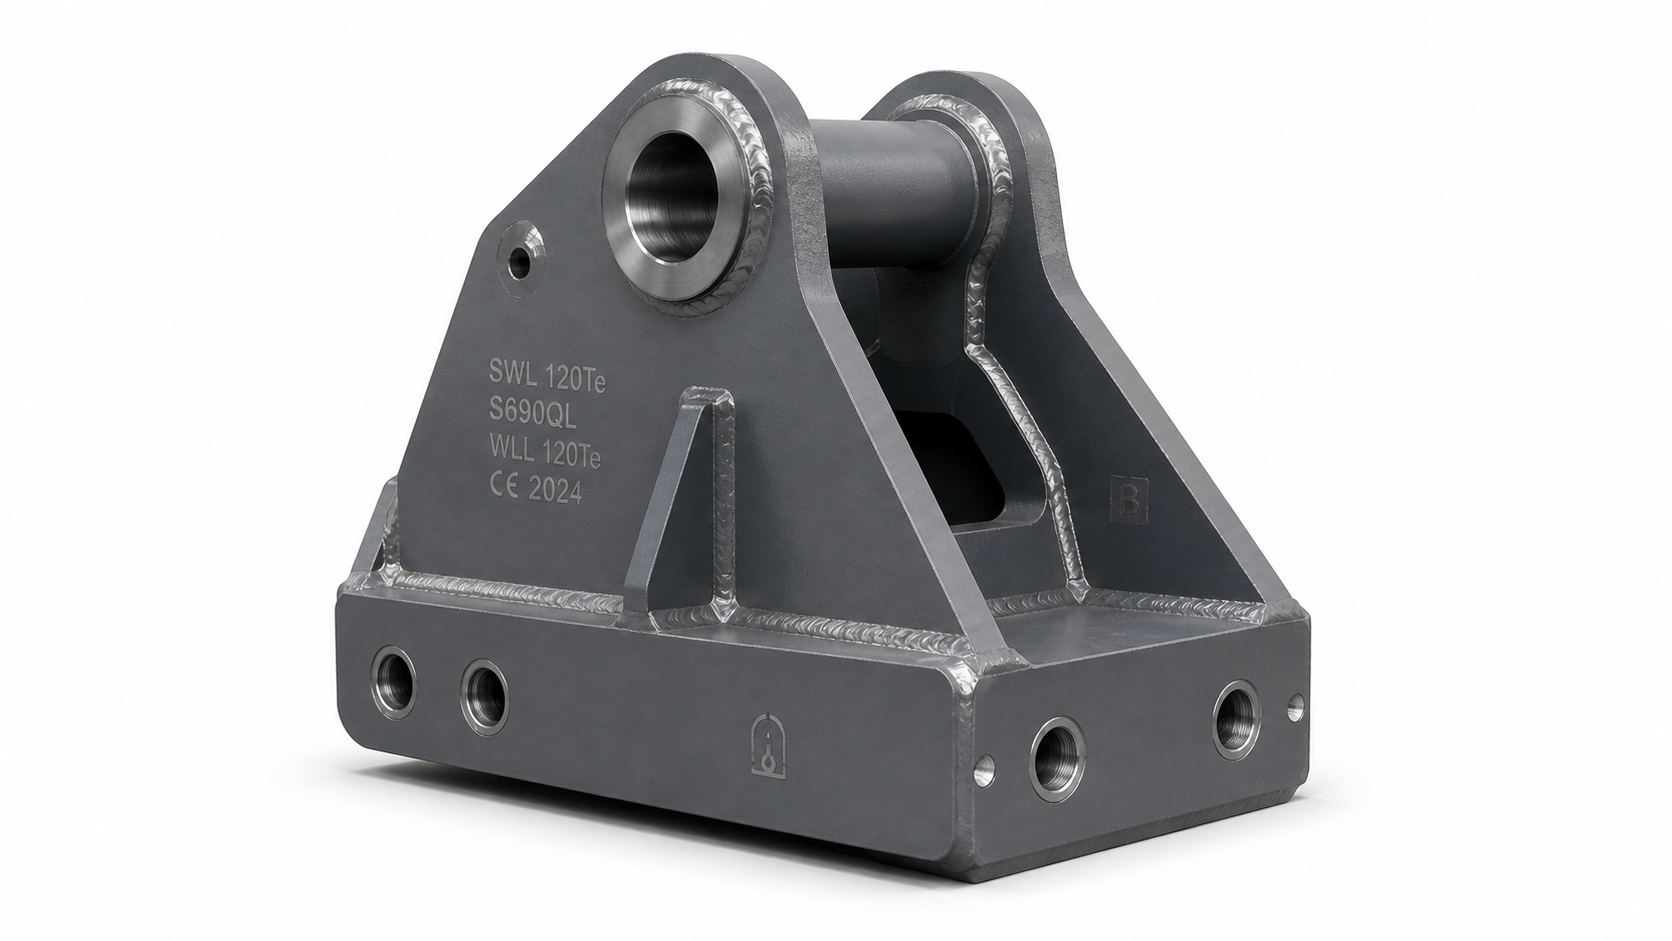
↗Fabricación de estructuras de puente viajero, pluma y monorraíl — entrega con cálculo estático FEM y CE DoP.
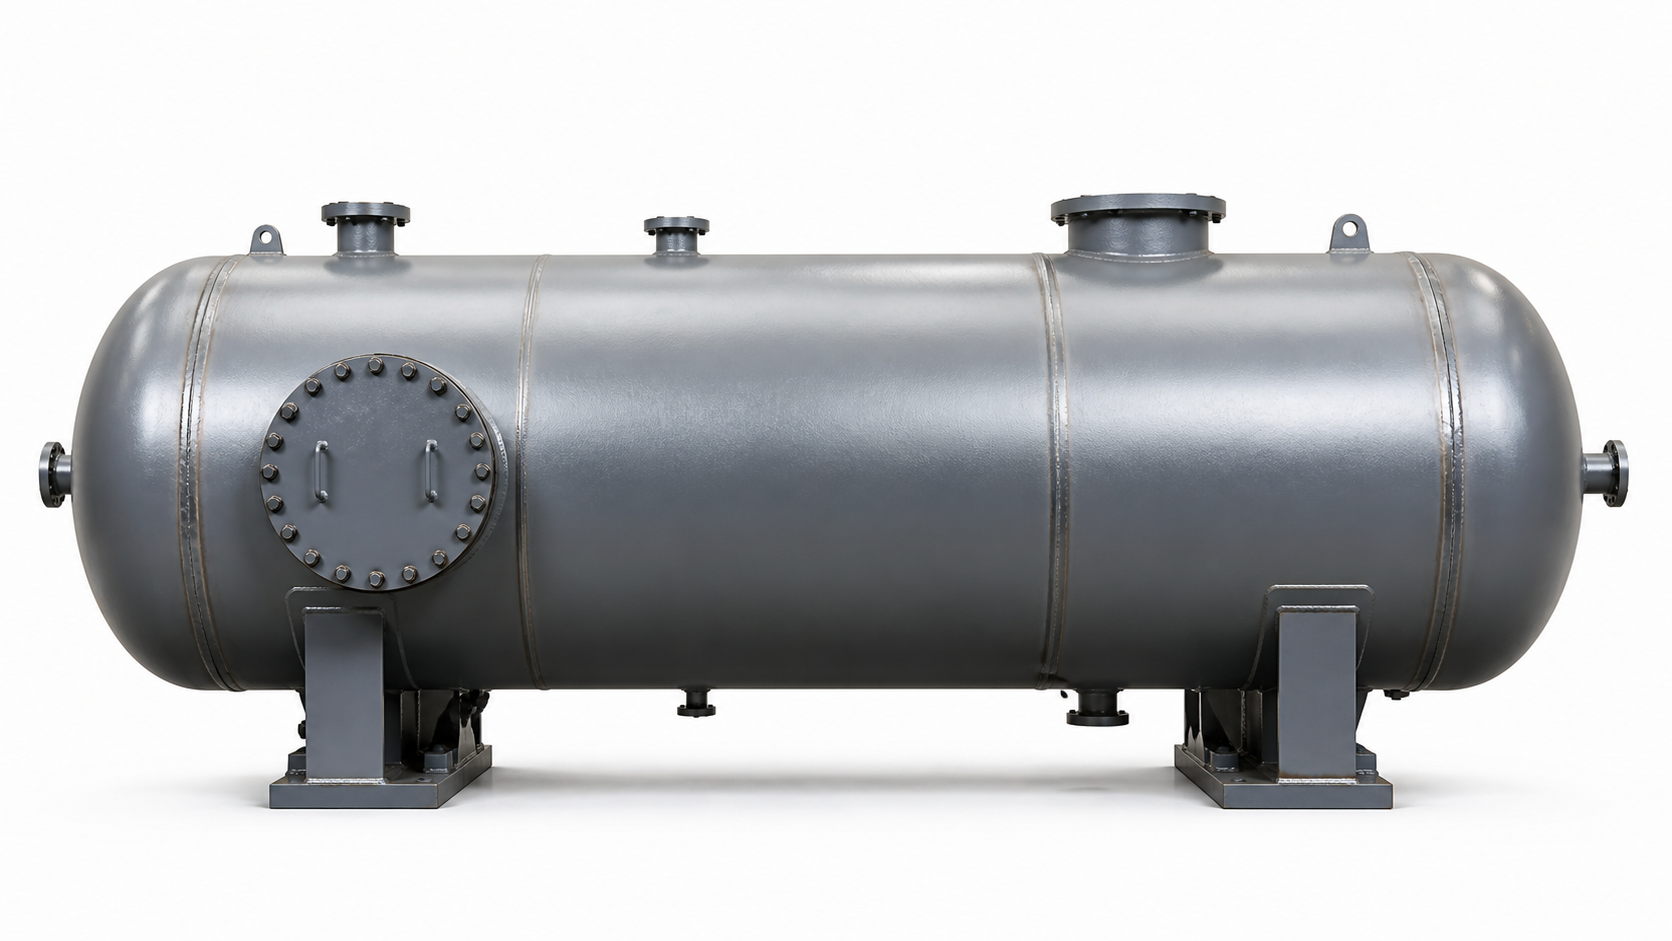
↗Depósitos de almacenamiento, reactores y cambiadores de calor bajo PED Cat. I–II — paquete documental completo con RT + UT + declaración CE.
↗TRC — SOP.001
En ArmaWeld cada orden de trabajo se abre con un número de serie digital; número de colada, WPS, soldador, informe END, control dimensional y documento de envío se acumulan en el mismo registro. Pase el cursor sobre los pasos para inspeccionar cualquier punto del proceso productivo.
Consulte etapas de producción, registros de operadores y descargue documentos técnicos desde el portal de clientes.
PROC — 111 · 135 · 141
Alta tasa de deposición, cordones largos, producción en serie, maquinaria de construcción, estructuras de grúas y acero estructural — primera opción.
Pared delgada, pasadas de raíz precisas, depósitos inoxidables & recipientes a presión, aplicaciones agroalimentarias, cordones visibles — indispensable.
Condiciones de obra, exterior, emplazamientos expuestos al viento y soldaduras de reparación — robusto y fiable; no requiere gas.
DOC — WPS.142-A
No solo entregamos piezas — junto a cada envío entregamos un dosier documental completo que demuestra cómo se fabricó la pieza, por quién fue soldada, qué materia prima se usó y qué inspecciones superó.
| Pasada | Proceso | Ø (mm) | Intensidad (A) | Tensión (V) | Velocidad (cm/min) |
|---|---|---|---|---|---|
| Raíz | 141 | 2.4 | 110 | 12.4 | 9 |
| Relleno-1 | 135 | 1.2 | 220 | 24.8 | 32 |
| Relleno-2 | 135 | 1.2 | 240 | 26.4 | 30 |
| Acabado | 135 | 1.2 | 210 | 23.2 | 28 |
CLT — REFERANS
Proveedores anteriores soldaron S960QL sin precalentamiento — aparecieron grietas. En ArmaWeld el WPS y el protocolo de precalentamiento fueron completos.
Solicitamos el paquete documental EN 1090 EXC3. Dossier CE, lista WPQR, registros END — todo listo en la primera entrega.
Llevamos tres años pidiendo cucharones en serie cada año. La variación de calidad por pieza es casi cero — mantener esa disciplina no es fácil.
Cada proyecto se apoya en WPS aprobada, personal certificado y registros de calidad trazables. Los estándares siguientes se mantienen activos.
Acero estructural · marcado CE
Control de producción en fábrica y clase de ejecución EXC3 para estructuras portantes; entrega de DoP y expediente técnico.
Sistema de calidad en soldadura
Marco de calidad que cubre WPS, WPQR, cualificación de soldadores y trazabilidad completa.
Sistema de gestión de calidad
Sistema corporativo basado en gestión por procesos, orientación al cliente y mejora continua.
Sistema de gestión ambiental
Gestión ambiental certificada: residuos, eficiencia de recursos y control del impacto ambiental.
Seguridad y salud en el trabajo
Sistema certificado de gestión de SST con evaluación de riesgos, gestión de EPI y auditorías.
Personal END Nivel 2
Equipo certificado Nivel 2 in-house para inspecciones VT, PT, MT y UT.
Soldadores certificados
Cualificaciones de soldadores para MAG, TIG y MMA por grupo de material y posición.
Revisamos sus archivos DWG/DXF/PDF y proporcionamos una cotización completa con el método de soldadura, calidad del material, WPS aplicable y plan END.