01Actif
EN 1090-2 EXC3
Charpente métallique · marquage CE
Contrôle de production en usine et classe d'exécution EXC3 pour structures porteuses ; DoP et dossier technique.
Services certifiés EN 1090-2, EN ISO 3834-2, ISO 9001, ISO 14001 et ISO 45001 : fabrication soudée, découpe de tôle, pliage et CND. De S235 à Strenx 1100, de l'aluminium au HARDOX — WPS approuvées et soudeurs certifiés pour tous les groupes d'acier.
Devis en 48 h, MOQ flexible et délais clairs — des engagements de processus, pas seulement un prix.
Processus de devis →WPS, WPQR, rapports CND et certificats matière dans le dossier — zéro trou à l'audit.
Dossier documentaire →Procédé, apport thermique et plan de tolérances fixés au devis — moins de surprises en atelier.
Plan de fabrication →Fabrication soudée série et prototype pour corps, godets, flèches et pièces d'usure.
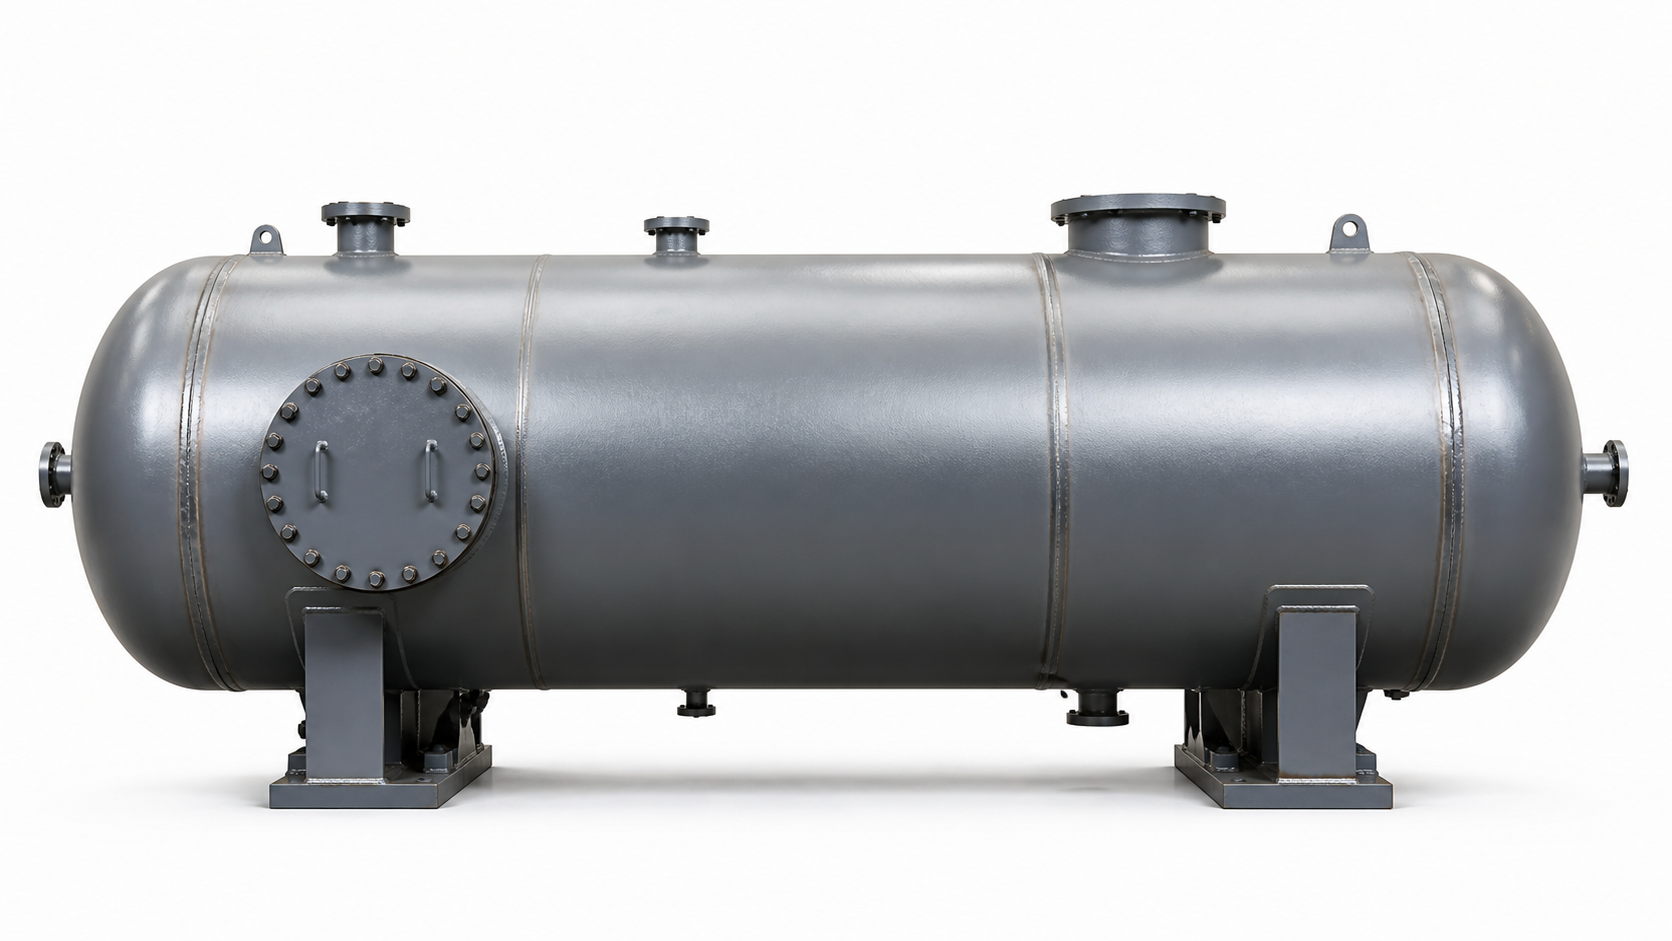
Appareils sous pression, plateformes et charpentes — production documentée PED et EN 1090.
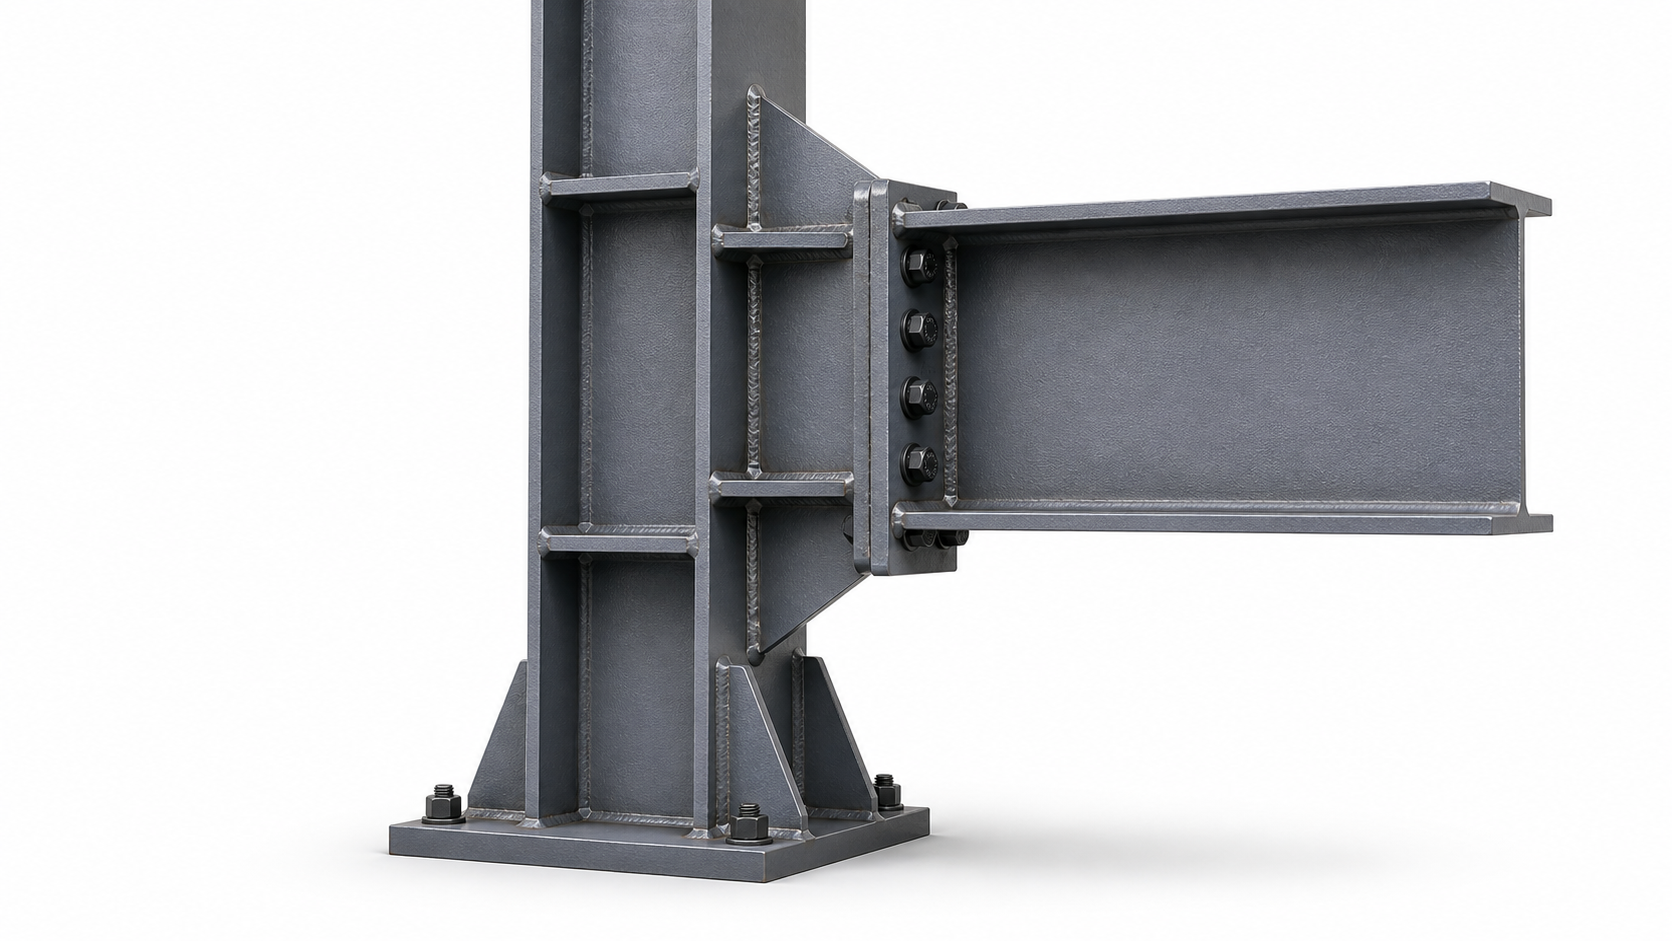
Charpente EXC3, aide au montage et kits prêts pour le chantier.
Arc submergé pour longues soudures linéaires, flèches et châssis, en un seul bridage et à qualité répétable.
SVC — 001 / 008
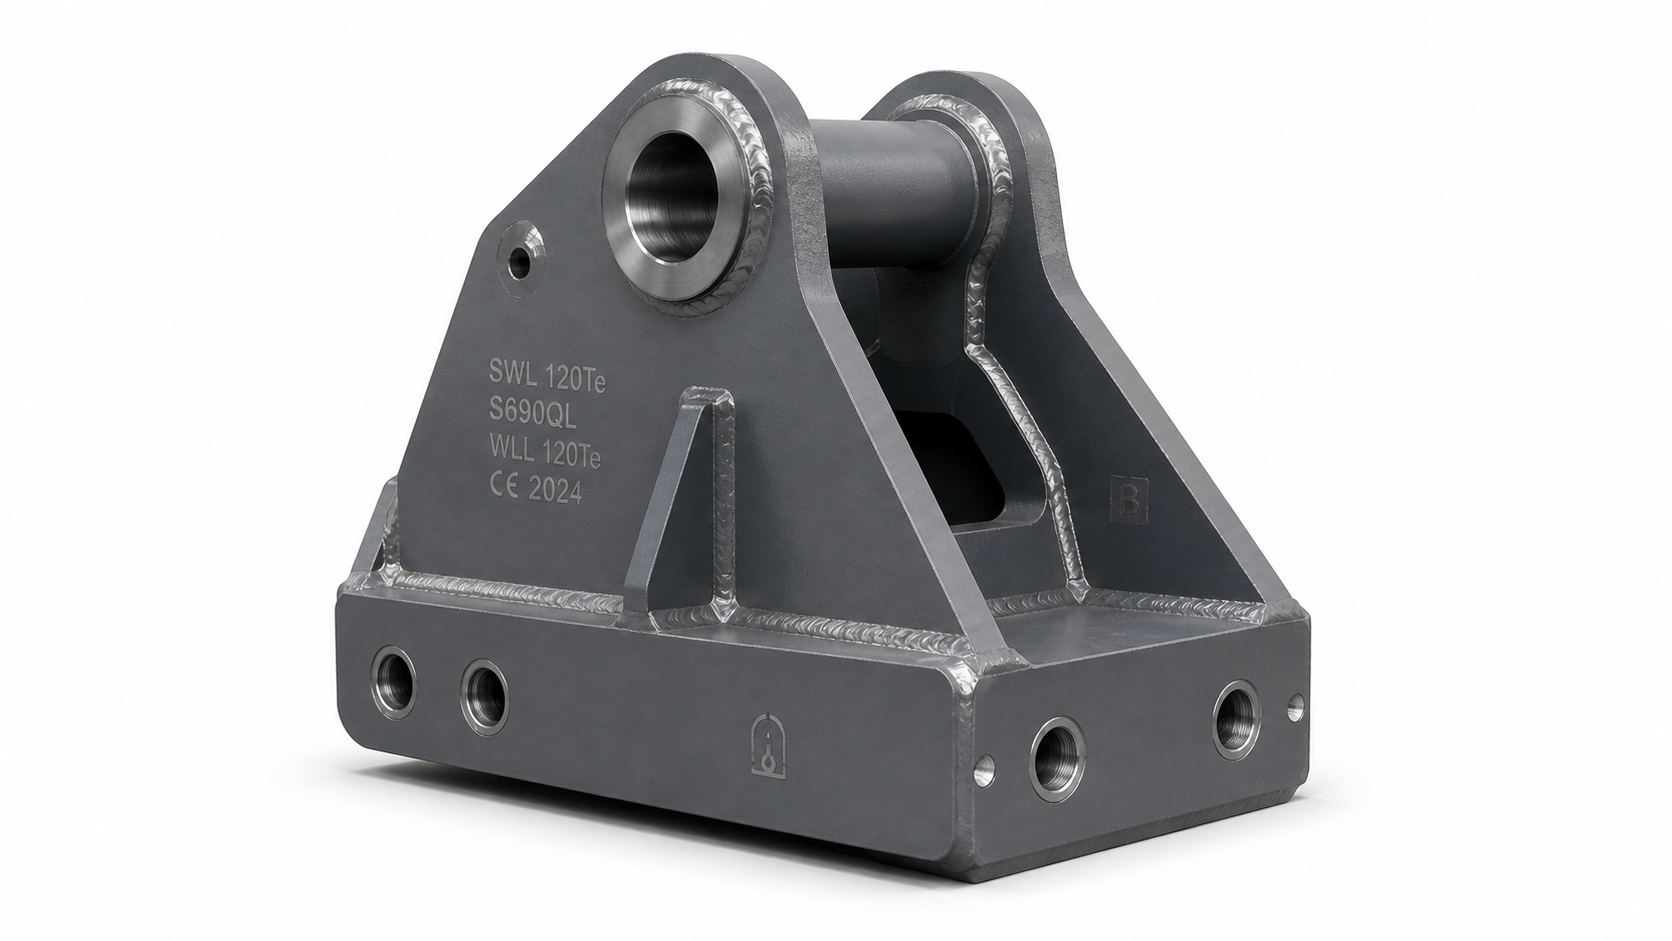
De S235 à Strenx 1100, S690QL et S960QL à HARDOX — fabrication fiable dans tous les groupes d'acier incl. inox et aluminium avec WPS approuvées.
↗Acier au carbone, inox, Hardox, Strenx et aluminium — découpe tolérancée et préparation prête à souder selon plan technique.
↗Pliage en V, en U et formage cylindrique — gestion programmée des angles, rayons et ajustement de montage.
↗Sous-ensembles de grandes structures, enregistrement de couple et essais fonctionnels emballage compris — livraison complète sous un même toit.
↗4 méthodes de contrôle en interne, critère d'acceptation EN ISO 5817 Classe B — chaque cordon documenté, aucun enregistrement omis.
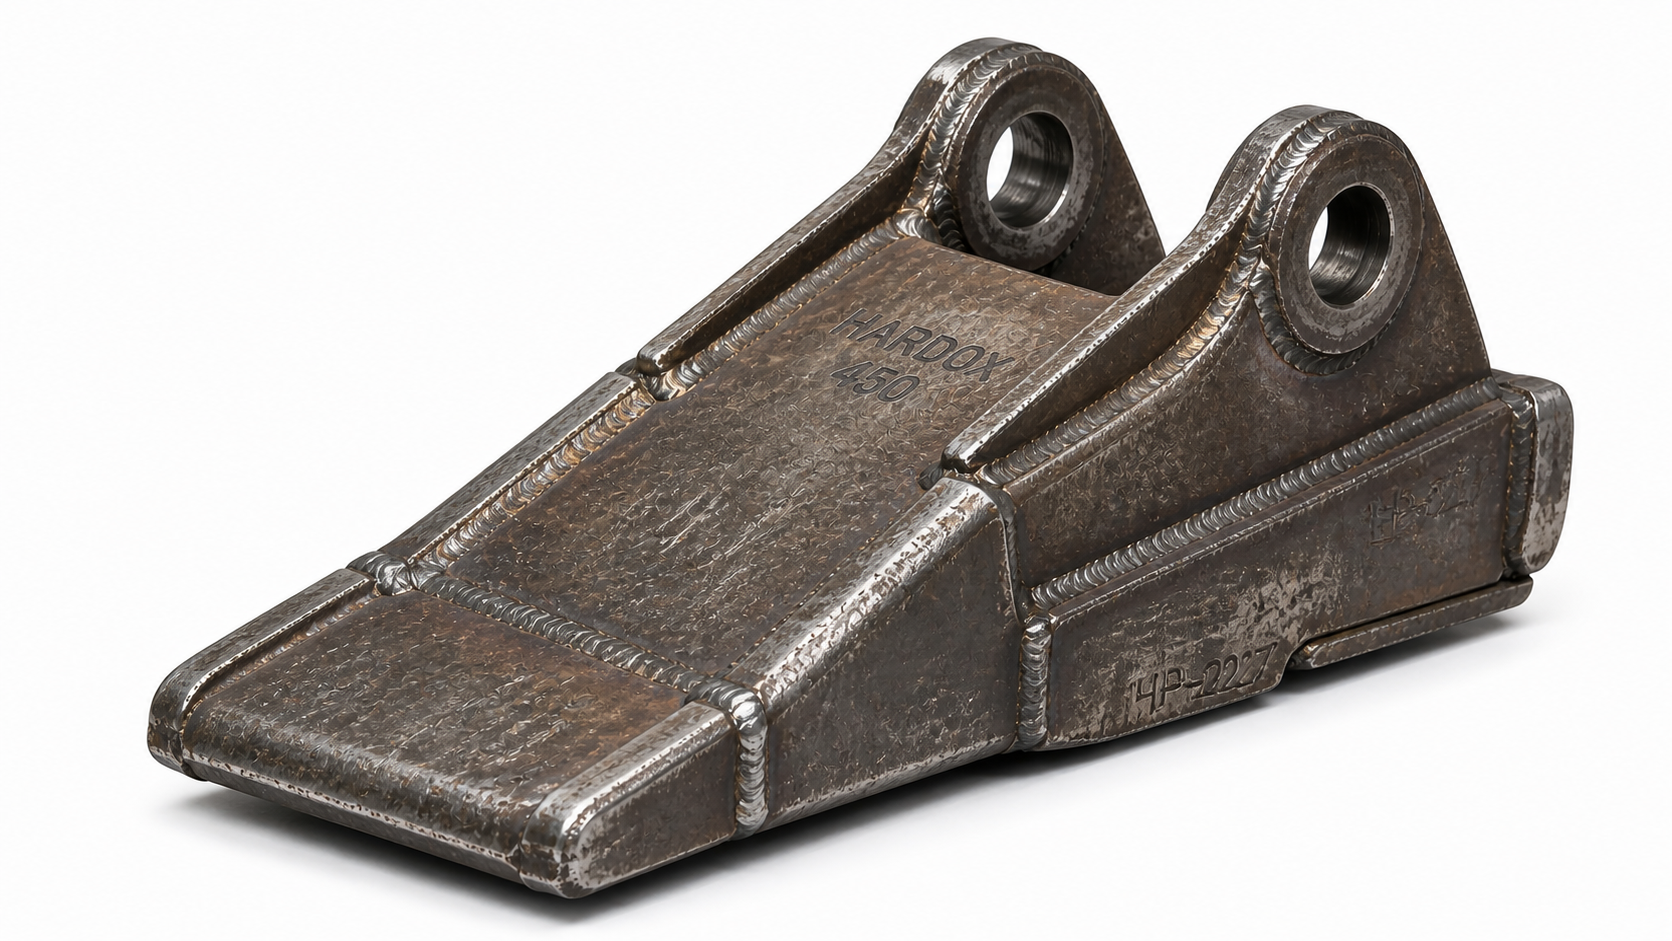
↗Fabrication de godets, bennes, lames et coques en aciers résistants à l'usure — outillages de série et MT inclus.
↗Fabrication de structures de ponts roulants, potences et monorails — livraison avec calcul statique FEM et CE DoP.
↗Cuves de stockage, réacteurs et échangeurs de chaleur selon DESP Cat. I–II — dossier documentaire complet avec RT + UT + déclaration CE.
↗TRC — SOP.001
Chez ArmaWeld, chaque ordre de fabrication s'ouvre avec un numéro de série numérique ; numéro de coulée, WPS, soudeur, rapport CND, contrôle dimensionnel et document d'expédition s'accumulent dans le même enregistrement. Survolez les étapes pour inspecter n'importe quel point du parcours de production.
Consultez les étapes de production, les opérateurs et téléchargez les documents techniques depuis le portail client.
PROC — 111 · 135 · 141
Taux de dépôt élevé, cordons longs, production en série, machines de construction, structures de grues et charpentes — premier choix.
Paroi mince, passes de fond précises, cuves inox & récipients sous pression, agroalimentaire, cordons visibles — indispensable.
Conditions de chantier, extérieur, sites exposés au vent et rechargements — robuste et fiable ; pas de gaz requis.
DOC — WPS.142-A
Nous ne livrons pas seulement des pièces — chaque livraison s'accompagne d'un dossier documentaire complet prouvant comment la pièce a été fabriquée, par qui elle a été soudée, quelle matière première a été utilisée et quels contrôles elle a passés.
| Passe | Procédé | Ø (mm) | Intensité (A) | Tension (V) | Vitesse (cm/min) |
|---|---|---|---|---|---|
| Racine | 141 | 2.4 | 110 | 12.4 | 9 |
| Remplissage-1 | 135 | 1.2 | 220 | 24.8 | 32 |
| Remplissage-2 | 135 | 1.2 | 240 | 26.4 | 30 |
| Passe de finition | 135 | 1.2 | 210 | 23.2 | 28 |
CLT — REFERANS
Des fournisseurs précédents ont soudé du S960QL sans préchauffage — des fissures sont apparues. Chez ArmaWeld le WPS et le protocole de préchauffage étaient complets.
Nous avons demandé le dossier EN 1090 EXC3. Dossier CE, liste WPQR, enregistrements CND — tout prêt dès la première livraison.
Nous passons des commandes de bennes en série chaque année depuis trois ans. L'écart qualité par pièce est quasi nul — cette discipline est difficile à tenir.
Chaque projet repose sur WPS approuvée, personnel certifié et dossiers qualité traçables. Les normes ci-dessous sont activement maintenues.
Charpente métallique · marquage CE
Contrôle de production en usine et classe d'exécution EXC3 pour structures porteuses ; DoP et dossier technique.
Système qualité soudage
Cadre qualité couvrant WPS, WPQR, qualification des soudeurs et traçabilité complète.
Système de management qualité
Système d'entreprise fondé sur le management par processus, l'orientation client et l'amélioration continue.
Management environnemental
Management environnemental certifié : déchets, efficacité des ressources et maîtrise de l'impact environnemental.
Santé et sécurité au travail
Système certifié de management SST : évaluation des risques, gestion des EPI et audits.
Personnel CND Niveau 2
Équipe certifiée Niveau 2 en interne pour les contrôles VT, PT, MT et UT.
Soudeurs certifiés
Qualifications de soudeurs MAG, TIG et MMA par groupe de matériaux et position.
Nous examinons vos fichiers DWG/DXF/PDF et fournissons un devis complet incluant le procédé de soudage, la nuance de matériau, la WPS applicable et le plan CND.